
 Строительная бригада №22198
Производство железобетонных изделий невозможно представить без качественного армирующего каркаса. Арматурная сетка это базовый элемент, от которого зависят прочностные характеристики будущих панелей, плит перекрытий, фундаментных блоков и других ответственных конструкций.
По данным источника https://setkosvar.ru/svarochnoe-oborudovanie/oborudovanie-dlya-zavodov-zhbi железобетонное оборудование для сварки сеток используется в крупнопанельном домостроительстве. Качество сварных соединений в сетке напрямую определяет долговечность и несущую способность всего изделия, поэтому выбор оборудования для производства арматурных сеток является критически важной задачей для любого завода ЖБИ.
Современный рынок предлагает широкий спектр решений от компактных подвесных машин для мелкосерийного производства до полностью автоматизированных линий, способных выпускать сотни квадратных метров сетки в час.
Арматурная сетка? Конструктивные особенности и область применения
Арматурная сетка это плоскую конструкцию, образованную пересекающимися стержнями, соединенными в местах пересечения сваркой. Согласно действующим стандартам, сетки подразделяются на тяжелые и легкие типы, что определяет их конструктивные особенности и область применения.
Тяжелые сетки изготавливаются из стержней диаметром от 10 до 40 мм и применяются для армирования фундаментов, колонн и других конструкций, воспринимающих значительные нагрузки. Легкие сетки используют стержни меньших диаметров и служат для армирования плит, стеновых панелей и перекрытий.
Геометрические параметры сетки задаются двумя основными характеристиками: диаметрами стержней и расстоянием между ними. Продольные стержни это элементы, расположенные вдоль длинной стороны сетки, они обычно выполняют функцию рабочей арматуры, воспринимающей растягивающие усилия. Поперечные стержни располагаются перпендикулярно продольным и могут выполнять функции распределительной арматуры или рабочей арматуры в поперечном направлении.
Соотношение диаметров продольных и поперечных стержней определяет прочностные характеристики сварного соединения и регламентируется нормативными документами.
Шаг ячейки расстояние между осями соседних стержней одного направления является важнейшим параметром, определяющим как расход материала, так и технологию сварки. Стандартный диапазон шага составляет от 50 до 300 мм, хотя по индивидуальным заказам возможно изготовление сеток с другими габаритами ячеек.
Для тяжелых сеток шаг обычно составляет 200 мм, для легких 100, 150 или 200 мм. При проектировании технологии сварки необходимо учитывать, что минимально допустимое расстояние между осями стержней одного направления ограничено возможностями электродной системы и условиями отвода тепла.
Выбор типа сетки и ее параметров определяется проектной документацией на конкретное железобетонное изделие. Для заводов ЖБИ, работающих с широкой номенклатурой продукции, оптимальным решением часто становится оборудование, способное переналаживаться на различные типоразмеры сеток без существенных затрат времени.
Точечная контактная сварка. Физические основы процесса
Точечная контактная сварка является основным способом соединения стержней при производстве арматурных сеток. Физическая сущность процесса заключается в нагреве металла в зоне контакта двух стержней проходящим электрическим током и последующем пластическом деформировании разогретого металла усилием сжатия электродов.
В отличие от дуговых способов сварки, где нагрев происходит за счет тепла электрической дуги, при контактной сварке теплота выделяется непосредственно в свариваемых деталях согласно закону Джоуля-Ленца.
Ключевая особенность контактной точечной сварки крестообразных соединений арматуры заключается в том, что ток проходит через две точки контакта: электрод-стержень и стержень-стержень.
Наибольшее электрическое сопротивление возникает именно в зоне контакта между стержнями, что обеспечивает преимущественный нагрев именно этой области. При правильном подборе параметров режима металл в зоне соединения нагревается до температуры плавления, образуя литое ядро, после чего ток отключается, и металл кристаллизуется под действием усилия сжатия электродов.
Для образования качественного соединения необходимо обеспечить одновременное выполнение нескольких условий: достаточную силу сварочного тока, оптимальное время его протекания, необходимое усилие сжатия электродов и чистоту контактных поверхностей. При сварке арматуры классов А400С, А500С и А600С допускаются крестообразные соединения типа К1 для диаметров от 6 до 40 мм, что подтверждает широкие технологические возможности метода.
При производстве ответственных конструкций арматурных сеток параметры режима контактной точечной сварки должны обеспечивать не только требуемую прочность соединения, но и необходимую пластичность сварной точки. Исследования показывают, что для высокопрочной арматуры из закаливающихся сталей рационально использовать двухимпульсный цикл сварки, где первый импульс обеспечивает формирование соединения, а второй осуществляет термообработку в электродах сварочной машины.
Класс арматуры и его влияние на свариваемость
Выбор класса арматуры определяет не только прочностные характеристики железобетонной конструкции, но и технологические возможности ее сварки. Буква "С" в маркировке арматуры класса А500С указывает на гарантированную свариваемость, что делает этот класс универсальным решением для сварных сеток. Арматура класса А500С имеет предел текучести 500 Н/мм² и изготавливается из низкоуглеродистых сталей, что обеспечивает высокую пластичность и возможность использования различных видов сварки.
Свариваемость арматурного проката обеспечивается двумя путями: либо ограничением углеродного эквивалента в пределах нижних и верхних границ, либо введением легирующих элементов ванадия, ниобия и молибдена в определенных количествах. Для арматуры класса А240, изготовленной из низкоуглеродистой стали общего назначения, свариваемость гарантирована без ограничений всеми способами сварки для всех типов сварных соединений.
Арматура классов А400, А500 и А600, изготовленная холодной обработкой, может быть использована как прокат с ограниченной свариваемостью исключительно для контактно-точечной сварки.
При выборе оборудования для сварки сеток необходимо учитывать класс арматуры, который планируется использовать в производстве. Для сварки арматуры классов А400С и А500С подходят стандартные машины контактной точечной сварки с соответствующими параметрами вторичного тока. Арматура более высоких классов, например А600С, требует более мощного оборудования и специальных режимов сварки, обеспечивающих требуемые механические свойства соединений.
Свариваемость арматуры класса А500С диаметром от 10 до 40 мм подтверждена многочисленными исследованиями и регламентирована нормативными документами. Это означает, что при правильном подборе режима сварки можно получить соединения, прочность которых не уступает прочности основного металла. Для заводов ЖБИ, выпускающих широкую номенклатуру изделий, целесообразно ориентироваться на арматуру класса А500С как на основной материал, обеспечивающий баланс между прочностью, свариваемостью и стоимостью.
Электродная система! Ключевой элемент сварочного оборудования
Электродная система сварочной машины для производства арматурных сеток это совокупность электродов, электрододержателей, токоподводящих элементов и механизмов их перемещения. От качества работы этой системы напрямую зависит стабильность электрического контакта, равномерность нагрева и, в конечном счете, качество сварных соединений.
- Электроды контактных точечных машин изготавливаются из специальных медных сплавов, обладающих высокой электропроводностью и теплопроводностью в сочетании с достаточной жаропрочностью и износостойкостью.
- Конструкция электродной системы определяется типом производимых сеток и особенностями сварочного оборудования. В многоэлектродных устройствах для контактной сварки арматурной сетки каждый сварочный контур включает электроды, подвижную и неподвижную штанги. Электроды закрепляются на траверсах с упругими элементами и соединяются через каналы гибкими токопроводами с тиристорными контакторами.
- Такая конструкция обеспечивает возможность последовательной сварки каждой точки с минимальными потерями энергии.
- Важнейшим параметром электродной системы является усилие сжатия электродов, которое должно обеспечивать надежный электрический контакт и достаточную пластическую деформацию металла в зоне сварки. При сварке арматуры диаметром до 14 мм допускается применение источников питания постоянного тока с номинальным значением сварочного тока не менее 600 А. Для более крупных диаметров требуются машины с большим вторичным током и усилием сжатия.
Диаметр рабочей части электрода и радиус его сферической поверхности подбираются в зависимости от диаметра свариваемых стержней. Для сварки арматуры диаметром 12-22 мм применяются электроды с рабочими размерами, обеспечивающими оптимальную плотность тока и равномерное распределение усилия сжатия. Неправильный выбор геометрии электрода приводит к образованию выплесков, нестабильности процесса и преждевременному износу электродов.
Для удобства манипулирования сварочными клещами и механизации контактной сварки пространственных арматурных каркасов разработаны горизонтальные односторонние и двухсторонние установки. При выборе оборудования важно учитывать возможность быстрой замены электродов и их доступность на рынке расходных материалов.
Сварочный трансформатор- источник питания для контактной сварки
Сварочный трансформатор является сердцем любой машины контактной точечной сварки. Его основная функция преобразование напряжения питающей сети до величины, обеспечивающей необходимый сварочный ток во вторичной цепи. Для сварки арматурных сеток обычно используются однофазные трансформаторы переменного тока, хотя в некоторых конструкциях применяются трансформаторы с кольцевым магнитопроводом, имеющие несколько первичных и вторичных обмоток.
Такое решение позволяет оптимизировать распределение мощности между отдельными сварочными контурами.
Основными характеристиками сварочного трансформатора являются номинальное напряжение первичной обмотки, напряжение вторичной обмотки и наибольший вторичный ток. Для питания машин контактной сварки обычно используется трехфазная сеть напряжением 380 В, а напряжение вторичной обмотки составляет от 4,8 до нескольких десятков вольт. Величина вторичного напряжения определяет максимальный сварочный ток, который может быть получен при данном сопротивлении сварочного контура.
Наибольший вторичный ток является ключевым параметром, определяющим технологические возможности машины. Для сварки арматуры классов Вр-1 и А-1 диаметром до 16 мм достаточен вторичный ток порядка 19 кА, тогда как для сварки арматуры класса А-III диаметром до 25 мм требуется машина с вторичным током до 30 кА. При выборе оборудования необходимо ориентироваться на максимальный диаметр свариваемой арматуры и соответствующий ему требуемый сварочный ток.
Современные сварочные трансформаторы для контактной сварки арматуры оснащаются системами стабилизации напряжения питающей сети, что обеспечивает стабильность параметров сварки при колебаниях напряжения в сети. Это особенно важно для заводов ЖБИ, где одновременно работает множество энергоемких потребителей. Стабильность сварочного тока напрямую влияет на качество сварных соединений и их воспроизводимость от точки к точке.
Масса и габариты трансформатора существенно влияют на конструкцию всей машины. Для подвесных машин контактной точечной сварки, таких как МТП-1110, сварочный трансформатор является встроенным элементом, что обеспечивает компактность и мобильность оборудования. В стационарных многоточечных машинах трансформаторы устанавливаются на неподвижных траверсах, что снижает требования к прочности несущих конструкций.
Сварочная головка. Конструкция и принцип работы
Сварочная головка это механизм, объединяющий электроды, электрододержатели, приводы сжатия и элементы токоподвода. В машинах для контактной точечной сварки арматурных сеток сварочные головки могут выполняться в виде отдельных модулей, каждый из которых обеспечивает сварку одной точки. Такая модульная конструкция позволяет создавать машины с различным числом сварочных головок, адаптируя оборудование под конкретные производственные задачи.
Типовая сварочная головка для сварки арматурных сеток включает корпус, подвижную и неподвижную части которого снабжены верхним и нижним прижимами в виде токоведущих электродов. Привод сжатия может быть пневматическим, гидравлическим или пневмогидравлическим, обеспечивая необходимое усилие прижатия электродов к свариваемым стержням. Гидравлический привод позволяет развивать значительные усилия сжатия, что необходимо при сварке арматуры больших диаметров.
В двухэлектродных головках для контактной точечной сварки электроды располагаются таким образом, чтобы обеспечить оптимальные условия для сварки соединений стержней разных диаметров. Это особенно важно при производстве сеток с различными диаметрами продольных и поперечных стержней. Конструкция головки должна обеспечивать возможность быстрой переналадки при переходе на другой типоразмер сетки.
Современные сварочные головки оснащаются системами удаления грата расплавленного металла, вытесняемого из зоны сварки. Наличие устройства для удаления грата обеспечивает чистоту сварных соединений и предотвращает образование дефектов в виде включений. Для заводов ЖБИ, где вопросы качества продукции стоят на первом месте, наличие таких систем является важным конкурентным преимуществом оборудования.
При выборе оборудования следует обращать внимание на возможность регулировки хода электродов. В современных машинах для сварки арматурных сеток каждое подъемное устройство электрода снабжается регулируемым упором, позволяющим ограничивать ход электрода в зависимости от диаметра стержней. Это обеспечивает оптимальное время цикла сварки и снижает износ электродов.
Цикл сварки? Параметры и управление
Цикл сварки это последовательность этапов, обеспечивающих формирование сварного соединения. Типовой цикл контактной точечной сварки включает предварительное сжатие электродов, включение сварочного тока, паузу для кристаллизации металла, проковку (дополнительное сжатие) и отключение усилия. Длительность каждого этапа измеряется в периодах сетевого напряжения: один цикл при частоте 50 Гц составляет 20 миллисекунд.
Основными параметрами режима контактной точечной сварки крестообразных соединений стержней являются сила сварочного тока, время его протекания и усилие сжатия электродов. Для арматуры класса А-III диаметром 10-40 мм могут применяться различные режимы, отличающиеся длительностью импульса и величиной тока. Мягкий режим характеризуется сравнительно большим временем пропускания тока от 0,5 до нескольких секунд, при силе тока 4-8 кА.
Жесткий режим предполагает большую силу тока и меньшее время сварки.
Для сварки высокопрочной арматуры из закаливающихся сталей применяется двухимпульсный цикл сварки. Первый сварочный импульс обеспечивает получение нормальных геометрических параметров сварного соединения, а второй импульс осуществляет термообработку в электродах сварочной машины. Исследования показывают, что на прочность сварных соединений наиболее значимо влияет время паузы между сварочным и подогревающим импульсами тока, а также длительность подогревающего импульса.
Современные регуляторы цикла сварки, такие как РКС-801ЛМ, позволяют осуществлять программируемый многоимпульсный режим сварки, в том числе с термообработкой сварных соединений в электродах сварочной машины. Это открывает возможности для сварки арматуры высоких классов, которая ранее считалась ограниченно свариваемой. При выборе оборудования для завода ЖБИ необходимо учитывать, планируется ли использование высокопрочной арматуры, и соответственно выбирать машины с программируемыми регуляторами цикла.
Правильный подбор параметров цикла сварки обеспечивает не только требуемую прочность соединения, но и его пластичность.
Для ответственных конструкций железобетонных изделий необходимо, чтобы сварные соединения выдерживали испытания на растяжение в соответствии с требованиями нормативных документов. Это достигается путем оптимизации всех параметров цикла сварки и их стабильного воспроизведения в процессе производства.
Критерии выбора оборудования для сварки сеток
Выбор оборудования для сварки арматурных сеток начинается с анализа производственной программы завода ЖБИ. Годовая потребность в сетках, их типоразмерный ряд и требования к производительности определяют класс необходимого оборудования. Для заводов крупнопанельного домостроения с объемом производства более 50 тысяч квадратных метров жилья в год оптимальным выбором являются широкосеточные машины серии WFL с максимальной шириной сетки до 4000 мм.
Для небольших производств и предприятий с широкой номенклатурой изделий целесообразно использовать многоточечные машины с возможностью переналадки.
Производительность оборудования измеряется количеством сварных точек в единицу времени или площадью производимых сеток. Современные автоматические линии обеспечивают производительность до 300 точек сварки в минуту, что позволяет полностью закрывать потребности крупного завода. Линии с производительностью до 200 поперечных стержней в минуту относятся к классу высокоэффективного оборудования для массового производства.
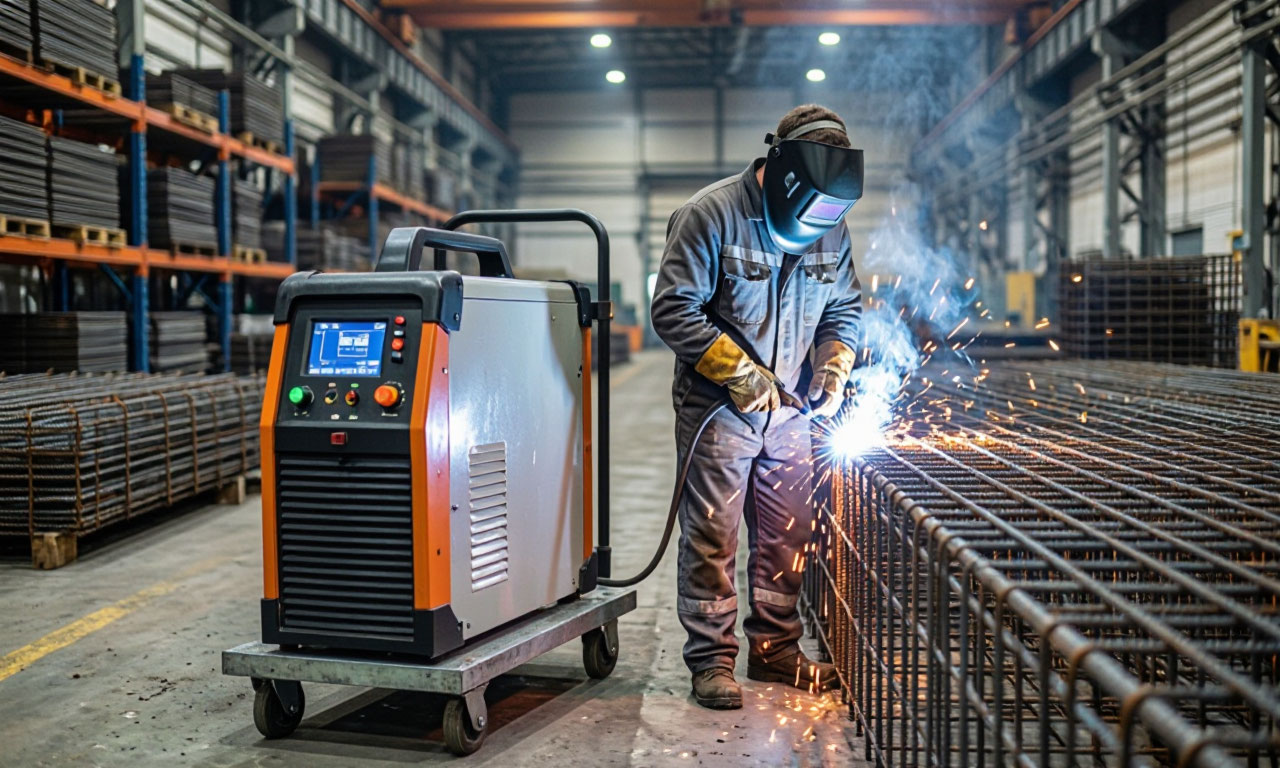
При выборе необходимо учитывать, что реальная производительность зависит от типоразмера сетки, диаметров стержней и шага ячейки.
Технические характеристики оборудования должны соответствовать диапазону диаметров арматуры, планируемой к использованию. Серийные машины для контактной точечной сварки позволяют сваривать арматуру классов Вр-1 и А-1 диаметром от 4+4 до 16+16 мм, а также арматуру классов А-II и А-III диаметром до 18+18 мм. Для сварки более крупных диаметров требуются специализированные машины с повышенным вторичным током и усилием сжатия.
При подборе оборудования необходимо учитывать перспективы расширения производства и возможного освоения новых видов продукции.
Ориентировочные параметры оборудования в зависимости от класса и диаметра арматуры
| Класс арматуры | Диапазон диаметров, мм | Вторичный ток, кА | Усилие сжатия электродов, кН | Тип машины |
|---|---|---|---|---|
| А240 (Вр-1) | 4–8 | 12–16 | 1,5–2,5 | Подвесная, типа МТП-1110 |
| А400С | 10–16 | 16–20 | 3,0–4,5 | Стационарная многоточечная |
| А500С | 10–22 | 19–25 | 4,0–6,0 | Широкосеточная, серия WFL |
| А500С | 25–32 | 25–30 | 6,0–8,0 | Специализированная с гидроприводом |
| А600С | 10–18 | 20–28 | 4,5–6,5 | Машина с двухимпульсным циклом |
Важным критерием выбора является степень автоматизации оборудования. Автоматические линии с ЧПУ обеспечивают высокую точность позиционирования стержней и стабильность качества сварных соединений. При подборе оборудования для арматурного цеха рекомендуется обращать внимание на автоматические станки для гибки арматуры с ЧПУ, которые могут быть интегрированы в единую производственную линию.
Для мелкосерийного производства с частой сменой типоразмеров сеток предпочтительнее использовать машины с быстрой переналадкой, например подвесные машины контактной точечной сварки МТП-1110.
Экономическая эффективность оборудования определяется не только его стоимостью, но и эксплуатационными расходами, включающими затраты на электроэнергию, расходные материалы (электроды) и техническое обслуживание.
Машины с многоэлектродными устройствами обеспечивают снижение потребляемой мощности из сети и повышение качества сварки при увеличении производительности. При выборе оборудования следует учитывать доступность сервисного обслуживания и запасных частей, а также возможность получения технической поддержки от производителя.
Советы по выбору и эксплуатации оборудования
При выборе оборудования для сварки арматурных сеток рекомендуется начинать с определения требований к сварным соединениям. Для каждого типа сетки необходимо установить минимально допустимую прочность сварной точки и соответствующие ей параметры режима сварки. На основании этих данных формируются требования к техническим характеристикам машины: наибольшему вторичному току, усилию сжатия электродов и диапазону регулирования времени сварки.
Перед покупкой оборудования целесообразно провести пробную сварку образцов из арматуры тех классов и диаметров, которые планируется использовать в производстве. Это позволит убедиться в том, что машина обеспечивает требуемое качество соединений и стабильность процесса. При проведении испытаний следует обращать внимание на стабильность сварочного тока, равномерность прогрева стержней и отсутствие выплесков.
В процессе эксплуатации оборудования необходимо регулярно контролировать состояние электродов и своевременно их заменять. Износ электродов приводит к изменению плотности тока и нарушению режима сварки, что негативно сказывается на качестве соединений. Для продления срока службы электродов рекомендуется использовать системы охлаждения и регулярно очищать контактные поверхности от окислов и загрязнений.
Настройка цикла сварки должна производиться для каждого типоразмера сетки с учетом диаметров стержней и шага ячейки. При переходе на другой типоразмер необходимо провести пробную сварку и, при необходимости, скорректировать параметры режима. Ведение журнала настроек для каждого типоразмера позволяет сократить время переналадки и обеспечить воспроизводимость качества.
Для заводов ЖБИ, планирующих модернизацию производства, целесообразно рассмотреть возможность приобретения оборудования с запасом по мощности и функциональным возможностям. Это обеспечит возможность освоения новых видов продукции и повышения производительности без замены машины. Современные автоматические линии с ЧПУ позволяют быстро перенастраиваться на выпуск сеток различных типоразмеров, что особенно ценно в условиях изменчивого рыночного спроса.
Техническое обслуживание оборудования должно проводиться в соответствии с рекомендациями производителя. Регулярная проверка состояния электрических соединений, системы охлаждения и механизмов сжатия позволяет предотвратить аварийные остановки и обеспечить стабильную работу оборудования на протяжении всего срока службы. Наличие на заводе комплекта запасных частей, прежде всего электродов и быстроизнашивающихся элементов, сокращает простои при возникновении неисправностей.
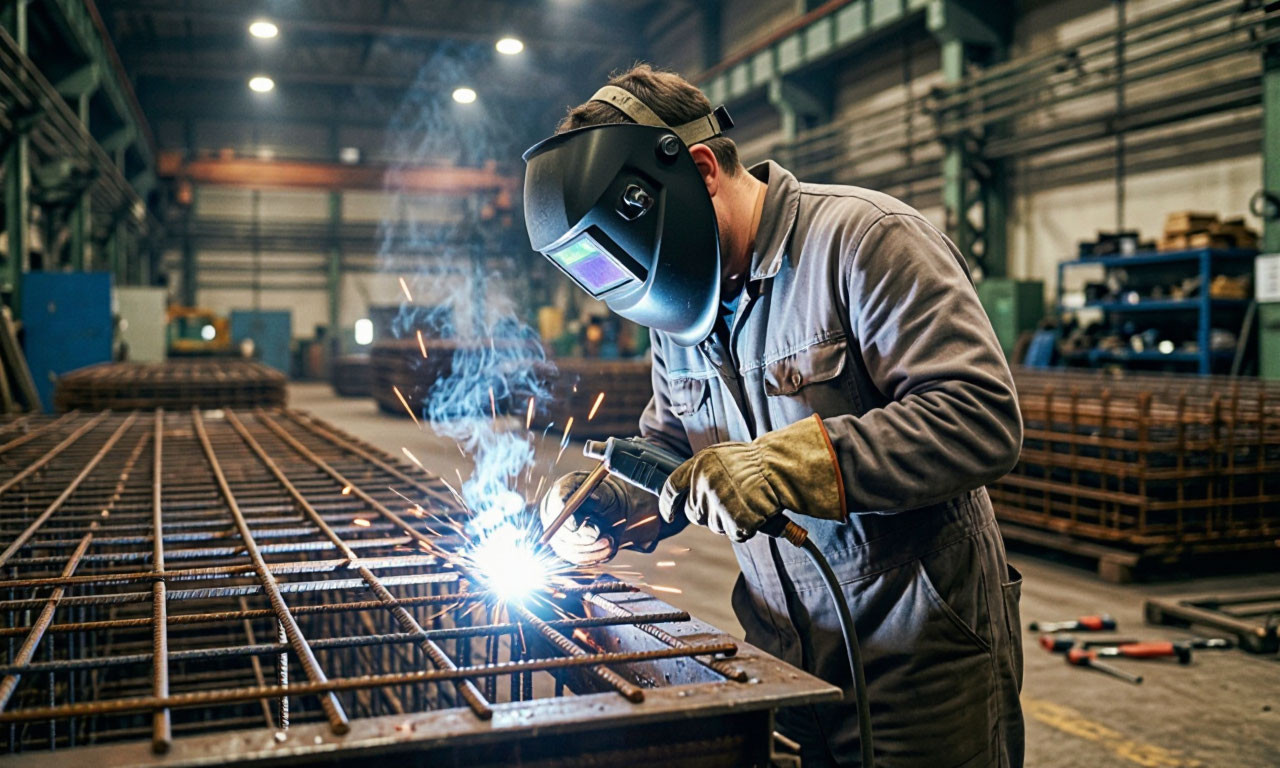
Выбор оборудования для сварки арматурных сеток для производства железобетонных изделий это комплексную задачу, решение которой требует учета множества технических, и экономических факторов. Понимание физических основ точечной контактной сварки, знание характеристик арматуры различных классов и четкое представление о производственных потребностях позволяют принять обоснованное решение и выбрать оборудование, которое обеспечит требуемое качество продукции и эффективность производства.
Современные машины для контактной сварки арматурных сетокэто высокотехнологичные устройства, оснащенные программируемыми регуляторами цикла сварки, системами стабилизации параметров и механизмами автоматической переналадки. Правильный выбор такого оборудования и его грамотная эксплуатация являются залогом долговременного успеха предприятия на рынке железобетонных изделий.