
 Строительная бригада №22198
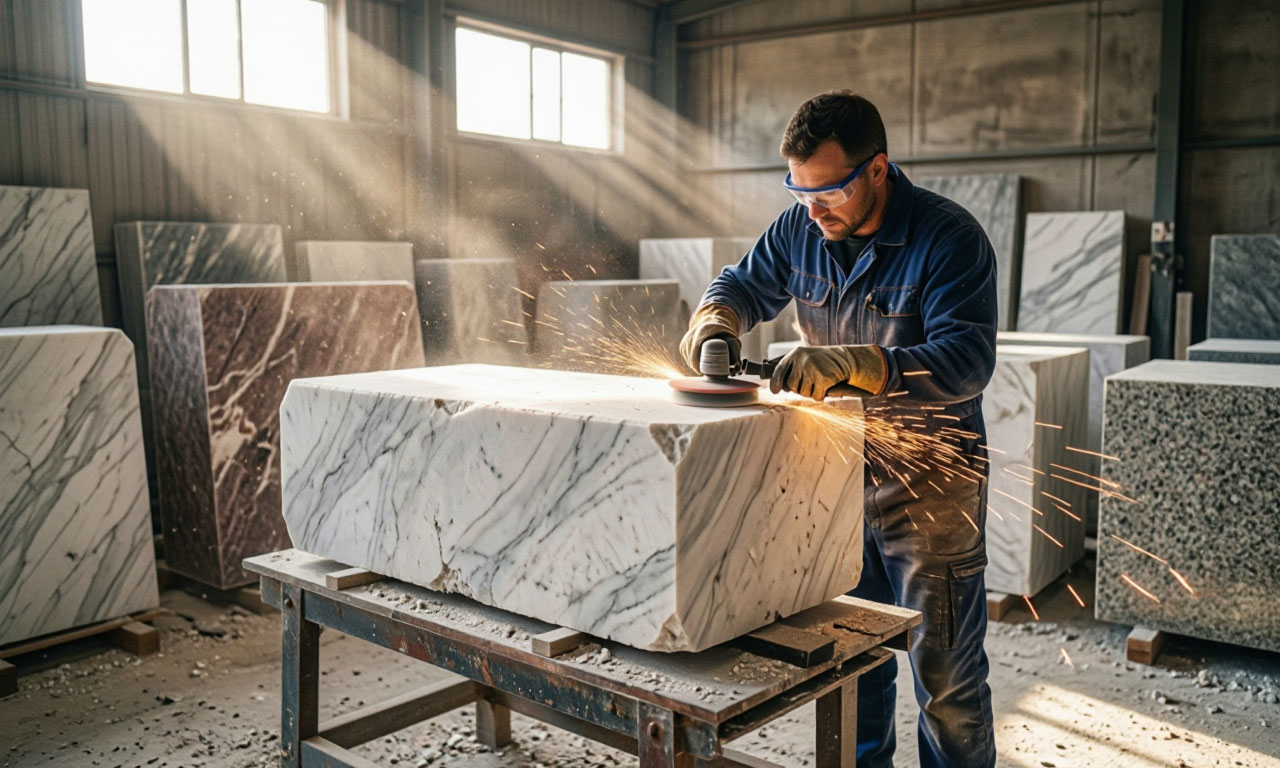
Натуральный камень мрамор и гранит остаётся эталоном долговечности и эстетики в строительстве, архитектуре и дизайне. За внешней простотой готовых слэбов, столешниц или облицовочных плит стоит сложная последовательность операций, каждая из которых решает конкретную задачу: придать заготовке геометрическую точность, сформировать фактуру, обеспечить эксплуатационные свойства.
Понимание этих процессов позволяет не только грамотно формулировать требования к подрядчику на сайте, но и прогнозировать поведение материала в течение десятилетий.
Камень проходит путь от добытого блока до финишного изделия через несколько ключевых стадий. Одни операции являются обязательными для любого изделия, другие декоративной надстройкой, определяющей визуальный характер поверхности. Ниже последовательно раскрываются основные виды обработки, их технологические особенности и практические аспекты применения.
Распиловка- от блока к слэбу
Распиловка это первую масштабную операцию, которой подвергается добытый каменный блок. Задача этого этапа превратить монолит объёмом от нескольких до двадцати кубических метров в плоские заготовки заданной толщины. Именно от качества распиловки зависит геометрия всех последующих изделий: перекосы, возникшие на этой стадии, практически невозможно исправить на финишных операциях без значительных потерь материала.
Современная камнеобработка располагает несколькими принципиально разными методами реза. Дисковые, или штрипсовые, пилы оснащаются алмазными сегментами диаметром от одного до трёх с половиной метров. Такое оборудование применяется для основной резки слэбов на распиловочных линиях и обеспечивает производительность до пяти-семи слэбов за смену при скорости подачи тридцать-восемьдесят миллиметров в минуту.
Ограничение метода толщина камня: диск не может распилить массив толще, чем его диаметр за вычетом радиуса, что на практике означает предел около одного метра двести сантиметров.
Канатные пилы используют трос с алмазными втулками, охлаждаемый водой. Этот метод практически не имеет ограничений по габаритам распиливаемого материала и позволяет выполнять криволинейный рез, что делает его незаменимым при отделении блоков от массива и обработке крупногабаритных изделий. Для мрамора и более мягких пород применяются также ленточные пилы, обеспечивающие меньшую ширину пропила и, соответственно, меньший расход дорогостоящего сырья.
Выбор метода распиловки определяется не только размерами блока, но и требованиями к качеству поверхности. Поверхность после штрипсового распила имеет характерный рельеф, который в технической документации обозначается как "пиленая фактура" типа А или Б в зависимости от типа применённого инструмента. Эти следы впоследствии удаляются шлифовкой, однако глубина рисок влияет на объём материала, который придётся снять на калибровке.
Практический ориентир: для гранита припуск на обработку после распиловки составляет от двух до пяти миллиметров на сторону, для мрамора несколько меньше, поскольку материал мягче и поддаётся более быстрой правке.
Калибровка- выравнивание толщины и плоскостности
Калибровка решает задачу, которая на первый взгляд кажется тривиальной, но на практике определяет всю дальнейшую судьбу изделия. После распиловки слэб имеет отклонения по толщине, которые могут достигать нескольких миллиметров на разных участках. Если эти отклонения не устранить, плитка не ляжет ровно на основание, стыки будут выступать, а столешница получит заметный визуальный дефект. Калибровка выравнивает слэб по толщине с точностью до десятых долей миллиметра.
Технологически калибровка выполняется на специализированных станках с алмазными фрезами. Современное оборудование с числовым программным управлением позволяет выравнивать локальные дефекты с ювелирной точностью: съём материала производится послойно, по полтора-три миллиметра за один машинный проход, что предотвращает перегрев камня и появление микротрещин. Для гранита, обладающего высокой твёрдостью, применяются фрезы с более крупным алмазным зерном и увеличенной подачей охлаждающей жидкости.
Мрамор, будучи мягче, обрабатывается быстрее, но требует более осторожного подхода к скорости подачи, чтобы избежать сколов на кромках.
Результат калибровки оценивается не только по абсолютной толщине, но и по плоскостности. Отклонение от плоскостности для облицовочных плит нормируется и не должно превышать ноль целых двух десятых процента от длины изделия, но не более трёх миллиметров. Для крупноформатных слэбов, предназначенных под столешницы, требования ещё жёстче.
Практическая рекомендация для заказчика: при приёмке калиброванного материала стоит проверять толщину в нескольких точках по углам и в центре, используя штангенциркуль или микрометр. Расхождение более одного миллиметра на метровом слэбе является сигналом о недостаточной точности обработки.
Отдельного внимания заслуживает калибровка торцов. После раскроя слэба на заготовки кромки имеют следы пилы и нуждаются в выравнивании перед нанесением фаски или профиля. Эта операция выполняется на кромкошлифовальных станках или вручную с использованием угловой шлифовальной машины с алмазными чашками. Качественно откалиброванный торец основа для ровной, без сколов, фаски и равномерной полировки кромки.
Лощение- матовая гладкость с бархатистым блеском
Лощение занимает промежуточное положение между шлифовкой и полировкой и часто воспринимается как второстепенная операция. Между тем именно лощение формирует ту особую фактуру, которую в документации называют "лощёной": гладкую матовую поверхность с полным выявлением рисунка камня и слабым бархатистым блеском. Этот эффект достигается абразивной обработкой с размером зерна не грубее двадцати восьми сорока микрометров.
Технологическая суть лощения состоит в последовательном уменьшении глубины микрорельефа, созданного предыдущими операциями шлифовки. Если грубая шлифовка оставляет риски, различимые невооружённым глазом, то лощение убирает все неровности размером более одной десятой миллиметра, выводя поверхность на восьмой класс шероховатости.
На практике это означает переход на алмазные круги с зернистостью пятьсот-шестьсот, которые снимают материал медленнее, но обеспечивают равномерность обработки по всей площади слэба.
Для мрамора лощение часто является финишной операцией, если заказчик предпочитает матовую поверхность вместо глянцевой. Мрамор с лощёной фактурой выглядит благородно и менее требователен к уходу: на матовой поверхности менее заметны отпечатки пальцев, мелкие царапины и следы высохших капель. Для гранита лощение обычно служит подготовительным этапом перед полировкой, поскольку гранит с его кристаллической структурой требует более длительной и тщательной подготовки к зеркальному блеску.
Если вы выбираете лощёную поверхность для кухонной столешницы, убедитесь, что производитель выполнил лощение на всей плоскости равномерно. Неравномерно лощёный камень будет выглядеть пятнистым при боковом освещении.
Термообработка- огонь как инструмент фактуры
Термообработка один из самых эффектных методов создания шероховатой поверхности на граните. Суть процесса заключается в воздействии на камень струёй высокотемпературного газа из специальной горелки. Под действием температуры минералы, входящие в состав гранита, испытывают неравномерное тепловое расширение: кварц, полевой шпат и слюда реагируют на нагрев по-разному, что приводит к растрескиванию и скалыванию верхнего слоя.
Поверхность приобретает характерную шероховатость, а цвет камня становится более светлым и матовым.
Технологические параметры термообработки критически зависят от толщины материала. Термической обработке подвергаются плиты толщиной не менее тридцати миллиметров. Более тонкие заготовки при резком нагреве и последующем охлаждении могут растрескаться из-за внутренних напряжений.
Горелка направляется на поверхность под углом тридцать пять сорок пять градусов; для равномерности обработки гранит лучше располагать в вертикальном положении, что позволяет избежать локальных перегревов и обеспечить одинаковую фактуру по всей плоскости.
Температура баллона с пропан-бутаном поддерживается на уровне около сорока градусов для стабильного давления газа.
Термообработанный гранит широко применяется для наружных ступеней, входных групп, площадок и дорожек. Шероховатая поверхность обеспечивает высокий коэффициент сцепления, что особенно важно в зимний период. Однако у термообработки есть ограничение: она применима не ко всем породам. Мрамор, имеющий более однородную структуру и меньшую твёрдость, при термическом воздействии может не дать желаемого эффекта или разрушиться. Для мрамора чаще используют альтернативные методы создания шероховатости.
Кроме того, повторный обжиг уже обработанного камня или обработка смонтированных плит категорически не рекомендуется: нагревание клеевого раствора приводит к отслаиванию, а повторное воздействие высоких температур вызывает разрушение поверхности при эксплуатации.
Бучардирование! Точечный удар вместо пламени
Бучардирование это механический метод создания шероховатой фактуры, альтернативный термообработке. Инструмент бучарда это молоток с рабочей поверхностью, оснащённой пирамидальными зубцами из твёрдого сплава. По поверхности камня наносятся частые точечные удары, в результате которых образуется характерный рельеф из мелких углублений и сколов. Частота ударов достигает тысячи двухсот тысячи восьмисот в минуту, а энергия единичного удара составляет от двадцати пяти до сорока пяти джоулей.
Ключевое преимущество бучардирования перед термообработкой заключается в универсальности. Если термический метод эффективен преимущественно для гранитов, то бучардирование применимо практически к любому натуральному камню, включая мрамор, известняк и песчаник. Кроме того, бучардирование позволяет варьировать степень шероховатости: используя бучарды с разным числом и размером зубцов, можно получать как относительно деликатную точечную фактуру, так и грубый рельеф с глубокими впадинами.
Это даёт возможность подбирать поверхность под конкретные условия эксплуатации и эстетические предпочтения.
Технология бучардирования имеет и ограничения. Процесс сопровождается значительным шумом и образованием каменной пыли, что требует применения средств индивидуальной защиты и эффективной вентиляции рабочей зоны. Производительность ручного бучардирования невысока, поэтому для больших объёмов применяются автоматизированные установки с несколькими бучардами, закреплёнными на вращающейся головке.
Бучардированная поверхность отлично подходит для полов в зонах с интенсивным движением, однако её следует избегать в интерьерах с частой влажной уборкой рельеф накапливает загрязнения, и очистить его сложнее, чем гладкую или полированную поверхность.
Гидроабразивная резка. Холодная точность
Гидроабразивная резка технология, принципиально отличающаяся от всех механических методов обработки камня. Рез выполняется струёй воды сверхвысокого давления, в которую добавлен абразивный порошок. Давление воды достигает нескольких тысяч бар, а скорость струи на выходе из сопла сопоставима со скоростью звука.
Абразивные частицы, увлекаемые потоком, обеспечивают эрозионное разрушение материала по линии реза. Ключевая особенность метода "холодное" резание: в зоне контакта не возникает термического воздействия, камень не нагревается, не выгорает и не меняет свою структуру.
Отсутствие нагрева имеет далеко идущие последствия для качества изделия. Гранит и мрамор сохраняют природную твёрдость и цвет в зоне реза, не образуется характерная для лазерной или плазменной резки зона термического влияния.
Кромка получается чистой, без сколов и микротрещин, что особенно важно при изготовлении изделий сложной формы столешниц с вырезами под раковину и смеситель, декоративных панно, элементов мощения с криволинейным контуром. Гидроабразивная резка позволяет выполнять отверстия и вырезы непосредственно на готовом слэбе, минуя стадию предварительного сверления, что сокращает количество операций и снижает риск повреждения материала.
Технология имеет и свои ограничения. Стоимость гидроабразивного оборудования измеряется десятками тысяч евро, что делает метод экономически оправданным преимущественно для сложных и ответственных работ. Скорость резки ниже, чем у алмазного диска, а расход абразива гранатового песка составляет существенную статью эксплуатационных затрат. Ширина пропила несколько больше, чем у тонкого алмазного диска, что может быть критично при раскрое дорогостоящего материала.
Тем не менее, для мрамора и гранита гидроабразивная резка часто оказывается единственным способом получить сложный контур без сколов и внутренних напряжений.
Шлифовка! Последовательное снятие материала
Шлифовка это не одна операция, а целая последовательность этапов, каждый из которых решает свою задачу. Общая цель шлифовки состоит в том, чтобы убрать следы предыдущей обработки и создать поверхность, пригодную для лощения или полировки. Природный камень "царапается" алмазами: инструмент с более крупным зерном снимает больше материала, но оставляет глубокие риски; инструмент с мелким зерном убирает эти риски, но работает медленнее.
Переход от грубых фракций к тонким осуществляется последовательно, без пропуска ступеней, иначе дефекты предыдущего этапа останутся под слоем финишной обработки.
Для гранита шлифовка начинается с алмазных фракций пятьдесят-четыреста. На этой стадии, которую также называют обдиркой, удаляются перепады от распиловки и формируется базовая плоскость. Обдирка занимает от сорока до шестидесяти процентов общего времени обработки именно на этом этапе снимается основной объём материала. Затем следуют промежуточные этапы с постепенным уменьшением зерна.
Для мрамора применяются более мягкие режимы, поскольку этот камень чувствителен к перегреву и может "засаливать" абразивный инструмент при избыточной подаче.
Практический аспект шлифовки, который часто упускают из виду, контроль промежуточных результатов. После каждой ступени поверхность должна быть визуально однородной, без участков с явно более глубокими рисками. Если на этапе с зерном двести видны следы от круга с зерном пятьдесят, переход к более тонкому инструменту не имеет смысла: дефект останется и проявится после полировки в виде тёмных полос.
Для гранита рекомендуется использовать только мокрую шлифовку с высокопрочным алмазным слоем и частой сменой зернистости с промежуточным контролем. Сухая шлифовка гранита допускается лишь на финишных этапах и с осторожностью, поскольку перегрев может привести к изменению цвета поверхностного слоя.
Полировка- зеркальный блеск как результат точности
Полировка финальная стадия абразивной обработки, цель которой состоит в получении поверхности с зеркальным блеском. Технически полировка отличается от лощения не принципом, а степенью: используются алмазные абразивы с зернистостью от тысячи пятисот до трёх тысяч, которые не столько снимают материал, сколько "заглаживают" микрорельеф, оставшийся после лощения.
На полированной поверхности рисунок камня раскрывается в полной мере: гранит демонстрирует глубину и насыщенность цвета, мрамор благородную текстуру прожилок.
Инструментальная база полировки включает войлочные и кожаные круги, на которые наносится алмазная паста или суспензия. Войлочный диск вращается с высокой скоростью, а абразив, распределяясь по его поверхности, обеспечивает постепенное выглаживание камня.
Для мрамора часто применяются более мягкие полировальники, поскольку этот материал склонен к "недополированию" ситуации, когда на поверхности остаются матовые участки, не поддающиеся дальнейшей обработке без возврата на предыдущую ступень шлифовки. В таких случаях переходят на кожаный или деревянный полировальник с алмазной пастой, что позволяет добиться равномерного глянца даже на капризных участках.
Качество полировки оценивается прибором, измеряющим количество отражённого света. Для гранита эталонным считается показатель, соответствующий чёрному полированному стеклу. Важно понимать, что зеркальный блеск это не только эстетика, но и эксплуатационная характеристика. Полированная поверхность менее пориста и легче очищается от загрязнений. Вместе с тем на полированном камне заметны отпечатки пальцев, водяные пятна и мелкие царапины. Для кухонных столешниц и полов с интенсивной эксплуатацией часто выбирают компромиссный вариант лощёную или полуполированную поверхность, которая сохраняет глубину цвета, но менее требовательна к уходу.
Фаска! Геометрия кромки
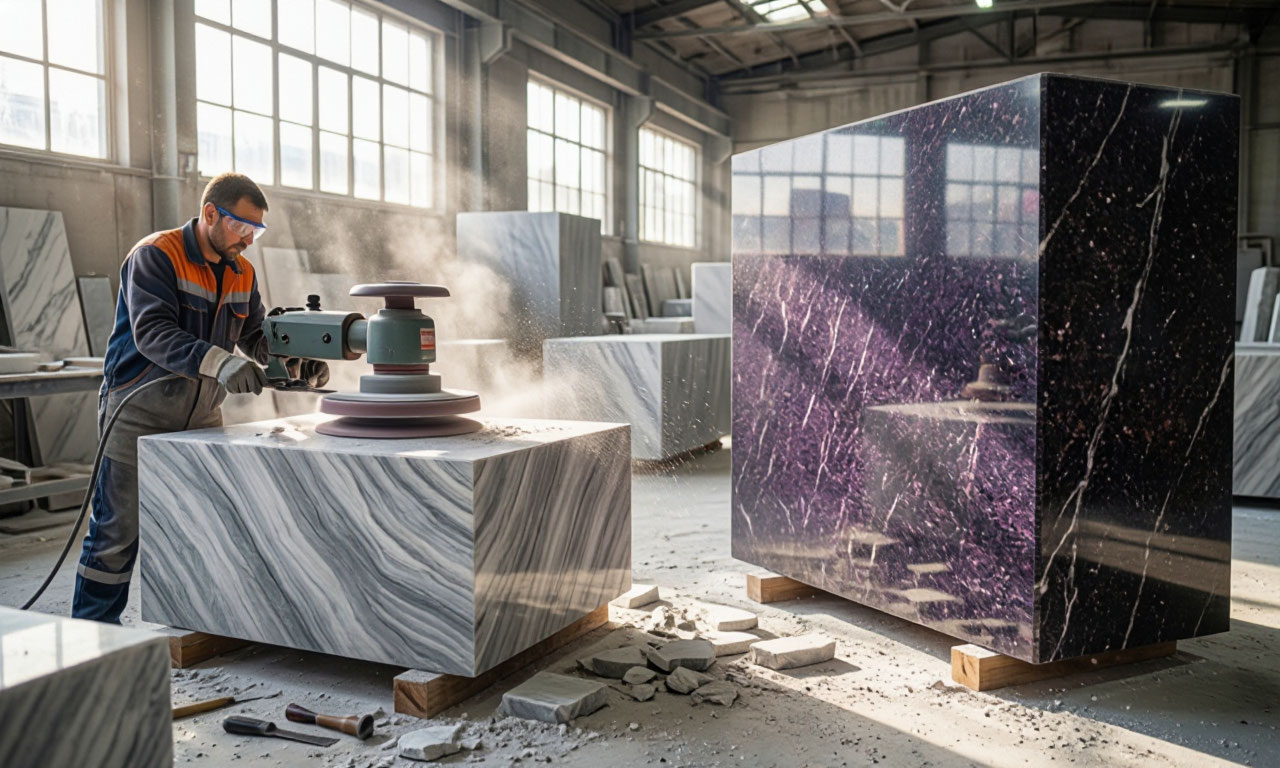
Фаска это скошенную под определённым углом кромку изделия. Операция снятия фаски решает одновременно две задачи: функциональную и эстетическую. С функциональной точки зрения фаска устраняет острую кромку, которая может стать причиной травмы при монтаже или эксплуатации.
Острый край натурального камня хрупок: при случайном ударе он скалывается, образуя неровный дефект. Фаска распределяет нагрузку и снижает вероятность скола. С эстетической стороны фаска создаёт визуальную границу между плоскостью и торцом изделия, подчёркивает толщину материала и придаёт изделию завершённый вид.
Технология снятия фаски зависит от материала и требуемого результата. Для гранита применяются алмазные фрезы, работающие на кромкошлифовальных станках или вручную с использованием угловой шлифовальной машины. Угол фаски может варьироваться: классическим считается сорок пять градусов, но для некоторых изделий используются более пологие или, наоборот, более крутые углы.
Станки профессиональной серии позволяют выполнять за один проход грубое шлифование, тонкое шлифование, полировку и снятие фаски последовательно, что обеспечивает высокую производительность и стабильное качество кромки.
Для мрамора снятие фаски требует особой аккуратности: этот материал мягче и склонен к выкрашиванию на кромках. Скорость подачи инструмента снижается, а охлаждение должно быть обильным. После формирования фаски производится её шлифовка и полировка до той же степени блеска, что и лицевая поверхность. Если фаска остаётся матовой на полированном изделии, это воспринимается как дефект.
При заказе столешницы или подоконника уточняйте не только ширину фаски, но и степень её полировки. Фаска шириной двадцать миллиметров на тридцатимиллиметровом слэбе распространённое решение, но для тонких материалов она может оказаться слишком широкой и визуально "съесть" плоскость.
Слэб: универсальная заготовка
Слэб это плоскую каменную заготовку, полученную путём продольного распила блока. Толщина стандартного слэба для облицовочных работ составляет двадцать-тридцать миллиметров; для столешниц, подоконников и массивных изделий используются слэбы толщиной от пятидесяти до двухсот миллиметров. Слэб является базовым полуфабрикатом, из которого в дальнейшем изготавливаются изделия самого разного назначения от облицовочной плитки до монументальных скульптурных элементов.
Термин "слэб" пришёл в русскоязычную профессиональную среду из английского языка, где slab означает "плита" или "пластина". В камнеобработке слэбом называют именно цельный спил камня, сохраняющий его природный рисунок на всю ширину заготовки.
Это принципиальное отличие от плитки, которая может быть составлена из нескольких фрагментов или иметь повторяющийся узор. Каждый слэб уникален: рисунок камня неповторим, и при раскрое нескольких изделий из одного слэба можно добиться эффекта непрерывного узора, что особенно ценится в дизайне интерьеров.
Обработка слэба включает несколько последовательных этапов.
- После распиловки слэб калибруется по толщине, затем подвергается поверхностной обработке шлифовке, лощению, полировке или альтернативным методам создания фактуры.
- Торцы слэба обрабатываются фаской или профилем, после чего изделие проходит гидрофобизацию пропитку защитными составами, препятствующими проникновению влаги, масел и красителей.
- Для слэбов, предназначенных под столешницы, дополнительно выполняется вырез под мойку и варочную панель, а также отверстия под крепёж.
- Гидроабразивная резка позволяет выполнить эти операции с высокой точностью и без риска сколов.
Выбор слэба для конкретного проекта требует внимания к нескольким параметрам.
- Толщина определяет прочностные характеристики и визуальную массивность изделия. Для кухонной столешницы стандартом считается тридцать миллиметров, но для больших пролётов без промежуточных опор может потребоваться более толстый материал или дополнительное усиление.
- Рисунок камня оценивается на предмет однородности: если слэб предназначен для составного изделия, важно, чтобы фрагменты сочетались по цвету и текстуре.
- Наличие трещин, включений и "швов" природного происхождения не всегда дефект, но требует оценки с точки зрения прочности и эстетики.
При заказе слэбов для ответственного изделия запрашивайте фотографии именно той заготовки, из которой будет выполнен ваш заказ. Камень природный материал, и то, что вы видели в шоуруме, может отличаться от партии, поступившей на склад.
Обработка натурального камня это дисциплина, в которой технология и художественный выбор неразделимы. Каждая операция, будь то распиловка блока, калибровка толщины или полировка поверхности, влияет на конечный результат не меньше, чем исходное качество сырья. Понимание последовательности процессов и их ограничений позволяет принимать обоснованные решения: где можно сэкономить без потери качества, а где экономия обернётся дефектами, которые проявятся через год эксплуатации.
Гранит и мрамор остаются востребованными материалами именно потому, что поддаются обработке с точностью, недоступной многим искусственным аналогам. Природный рисунок камня невозможно воспроизвести, а его долговечность проверена веками. Грамотно обработанный слэб будь то зеркально полированная столешница, термообработанная ступень или лощёный подоконник служит десятилетиями, сохраняя первоначальный вид.
Ключ к этому последовательное соблюдение режимов на каждом этапе, от первого реза до финишной пропитки.